

Máy hàn lồng cốt thép tự động: Quy trình xử lý lồng cốt thép đôi-
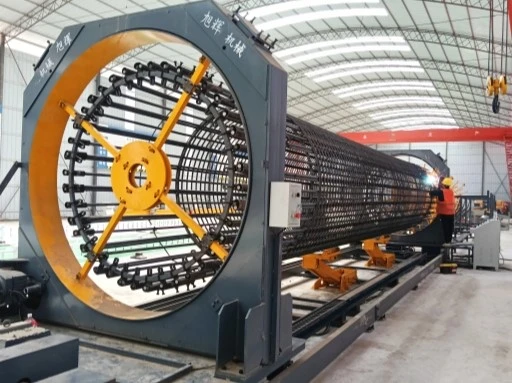
Máy hàn lồng cốt thép tự động là một trong những thiết bị cốt lõi trong các công trình xây dựng hiện đại.
Trong sản xuất-lồng cốt thép đôi, nó mang lại hiệu quả cao và xử lý chính xác, khiến nó trở thành giải pháp được ưa chuộng trên các công trường xây dựng.
Dưới đây là quy trình làm việc hoàn chỉnh để chế tạo lồng cốt thép-kép, từ thiết lập thiết bị và chuẩn bị vật liệu cho đến hàn, tạo hình và kiểm tra lần cuối.
Thiết lập và chuẩn bị thiết bị
Trước khi bắt đầu sản xuất, khu vực làm việc phải được tổ chức hợp lý để đảm bảo vận hành an toàn và bảo trì thiết bị thuận tiện.
Sau khi lắp đặt, kỹ thuật viên tiến hành quá trình vận hành máy đầy đủ. Các nhiệm vụ chính bao gồm:
- Đặt khoảng cách
- Điều chỉnh tốc độ di chuyển của đĩa chuyển động
- Nhập thông số vào bảng điều khiển và chạy thử
- Kiểm tra khoảng cách cốt thép thực tế có đáp ứng yêu cầu thi công không
Nếu phát hiện sai lệch, tốc độ đĩa chuyển động sẽ được điều chỉnh cho đến khi các thông số đạt tiêu chuẩn quy định. Hệ thống điều khiển CNC được hiệu chỉnh bởi các kỹ thuật viên chuyên nghiệp đảm bảo vận hành ổn định và chính xác.
Hoạt động bố trí và nạp nguyên liệu thô
Chuẩn bị hai loại nguyên liệu thô là cốt thép chính và cốt thép vòng, đặt gọn gàng trên giá đựng nguyên liệu chuyên dụng.
Để xử lý-lồng cốt thép kép:
- Mỗi ngăn của giá cốt thép chính chứa hai thanh cốt thép chính, tạo thành kết cấu đỡ chính của lồng.
- Hai giá đỡ bàn đạp, mỗi giá giữ một cuộn dây cốt thép.
- Phần cuối của mỗi cuộn dây được đưa qua bộ phận làm thẳng bàn đạp để đảm bảo các bàn đạp vẫn thẳng trong quá trình quấn dây.
Trong quá trình tải, người vận hành phải đảm bảo các thanh cốt thép được sắp xếp gọn gàng và không bị rối.
Gấp đôi-Nạp và cố định cốt thép
Khi vật liệu đã sẵn sàng, các thanh cốt thép chính được đưa vào máy và cố định tại chỗ.
- Di chuyển đĩa chuyển động lại gần đĩa cố định, giữ khoảng cách giữa chúng khoảng 50 cm.
- Đưa từng cặp thanh cốt thép chính từ giá đỡ qua các lỗ hình bầu dục của đĩa cố định, sau đó vào các lỗ tròn tương ứng của đĩa chuyển động.
- Dùng bu lông để cố định chắc chắn từng cặp thanh cốt thép chính vào các lỗ khuôn trên đĩa chuyển động.
Ở giai đoạn này, khung cơ bản của lồng cốt thép đôi{0}}được hình thành.
Thép cuộn và hình thành hàn
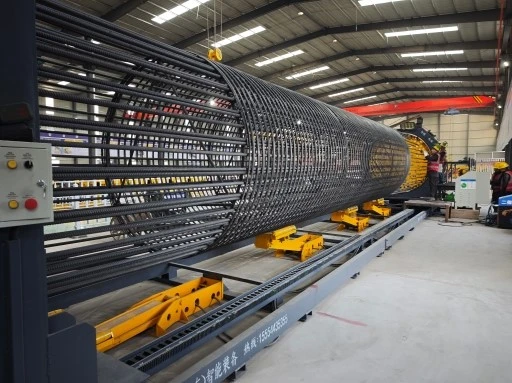
Hàn cốt thép là giai đoạn quan trọng nhất trong quá trình sản xuất lồng cốt thép. Quá trình bắt đầu bằng cách đưa hai dây đai qua bộ phận làm thẳng và định vị chúng tại các điểm giao nhau của các thanh cốt thép dọc. Sau đó, quá trình hàn bám ban đầu được thực hiện bằng cách sử dụng phương pháp hàn được bảo vệ bằng khí CO₂{2}}để cố định vị trí bắt đầu.
Sau khi máy được kích hoạt, đĩa chuyển động sẽ quay, cho phép hai dây đai quấn cạnh nhau xung quanh các thanh cốt thép dọc trong hai vòng hoàn chỉnh. Các mối hàn dính bổ sung được áp dụng tại các điểm giao cắt cốt thép để tăng cường kết cấu ban đầu.
Trong quá trình sản xuất bình thường, đĩa chuyển động quay và di chuyển về phía trước đồng thời. Toàn bộ hệ thống hoạt động ở tốc độ không đổi, cho phép các đai đôi được quấn liên tục quanh lồng theo khoảng cách đã định trước. Trong suốt quá trình, quá trình hàn được bảo vệ bằng khí CO₂{2}}được thực hiện đồng thời để đảm bảo các kết nối chắc chắn và đáng tin cậy. Có thể áp dụng phương pháp hàn bỏ qua để nâng cao hiệu quả sản xuất, trong khi các mối hàn gia cố bổ sung được áp dụng cách nhau một- mét để nâng cao hơn nữa độ bền tổng thể của lồng cốt thép.
Khi lồng đạt đến độ dài yêu cầu, đĩa chuyển động sẽ ngừng chuyển động. Hai dây đai được quấn cạnh nhau thêm hai vòng nữa và được hàn chắc chắn tại chỗ. Cuối cùng, các kiềng được cắt ra, hoàn tất quá trình hàn và tạo hình.
Việc dỡ bỏ lồng hoàn thiện và kiểm tra chất lượng
Sau khi quá trình hàn hoàn tất, lồng cốt thép thành phẩm được tách ra khỏi máy. Đĩa chuyển động được rút lại để nhả lồng ra khỏi đĩa cố định và các bu lông giữ các thanh cốt thép dọc được nới lỏng. Đĩa chuyển động sau đó tiếp tục di chuyển ra ngoài, cho phép lồng cốt thép được chuyển trơn tru lên khung đỡ thủy lực.
Sử dụng một xe đẩy vận chuyển nhỏ, người vận hành cẩn thận lăn lồng đã hoàn thiện lên phương tiện vận chuyển và di chuyển nó đến khu vực lưu trữ hoặc khu vực dàn dựng được chỉ định.
Việc kiểm tra bao gồm kiểm tra trực quan để đảm bảo các thanh cốt thép không bị rỉ sét quá mức, xỉ hàn đã được loại bỏ đúng cách và lồng tổng thể vẫn thẳng và đồng đều. Các thanh tra viên cũng xác minh đường kính lồng, tổng chiều dài, số lượng cốt thép dọc, khoảng cách giữa các thanh chính và tính toàn vẹn của kết cấu tổng thể.
Chỉ những lồng cốt thép vượt qua tất cả các yêu cầu kiểm soát chất lượng mới được phê duyệt để lắp đặt và sử dụng trong các dự án xây dựng.
Máy hàn lồng cốt thép tự động cho phép sản xuất lồng cốt thép hoàn toàn tự động, mang lại tốc độ xử lý cao, độ chính xác kích thước tuyệt vời và chất lượng sản phẩm ổn định. Bằng cách giảm đáng kể lao động thủ công và nâng cao hiệu quả sản xuất, nó giúp các nhà thầu nâng cao cả năng suất thi công và chất lượng dự án.
Từ thiết lập máy và chuẩn bị vật liệu đến lắp đặt cốt thép, hàn, tạo khung và kiểm tra lần cuối, mọi giai đoạn đều tuân theo một quy trình làm việc được tiêu chuẩn hóa. Quy trình tích hợp này biến việc chế tạo lồng cốt thép truyền thống thành hoạt động hiệu quả cao, cơ giới hóa và tự động, cung cấp sự hỗ trợ đáng tin cậy cho các dự án xây dựng và cơ sở hạ tầng hiện đại.
Liên hệ ngay